Ленточные пилы по металлу Рекомендации
Мы производим ленточные пилы по металлу в трех исполнениях: из углеродистой стали для мастерской, из биметалла для производства и мастерской и с твердым сплавом для специальных задач.
Верные девизу:
Мы поставляем вам ленточные пилы по металлу, которые обеспечат оптимальный результат резки.
Какая форма зуба подходит для какой задачи?
Чтобы выполнить любые ваши требования, мы предлагаем для каждой марки наших ленточных пил необходимый выбор типов зуба:
Стандартный зуб (S)
Эта геометрия зуба есть в наших исполнениях No. 20 GUHEMA Kristall, No. 22 GUHEMA Kristall plus и No. 35 GUHEMA Bi-Co-lastic. Она лучше всего подходит для общего, универсального применения.
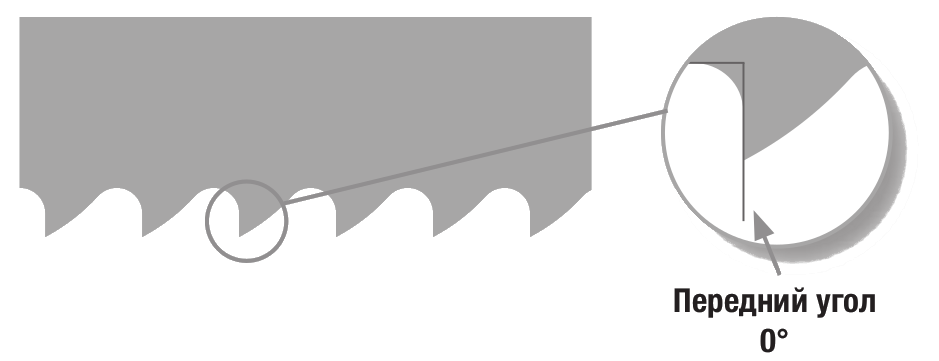
Крюковидный зуб (K)
Эта геометрия зуба поставляется для исполнений No. 20 GUHEMA Kristall, No. 22 GUHEMA Kristall plus и No. 35 GUHEMA Bi-Co-lastic. Область ее применения — аустенитные и нержавеющие стали.
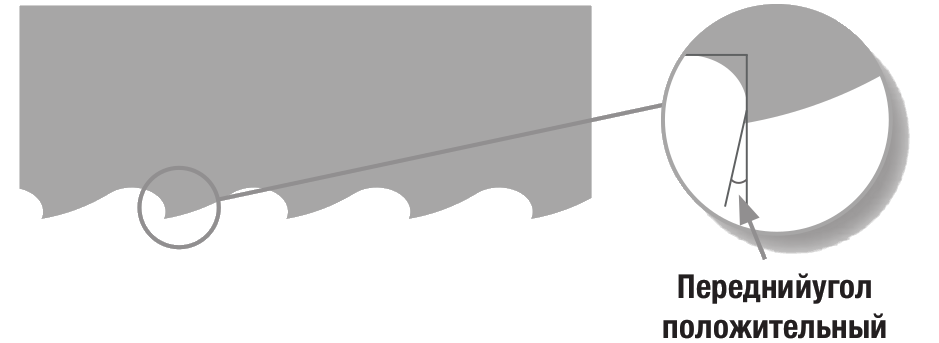
Зубья с переменным шагом (V)
Зубья с переменным шагом поставляются в исполнении No. 35V GUHEMA Bi-Co-lastic. Зубья V обеспечивают особенно низковибрационный рез и отлично подходят как для резки пакетов, так и для сплошного материала. Поскольку область применения ленточных пил по металлу с зубьями V значительно шире, отпадает необходимость в смене ленты, а значит, и в простоях станка. Сниженный уровень шума на рабочем месте — часто отмечаемый персоналом сопутствующий эффект переменного шага.
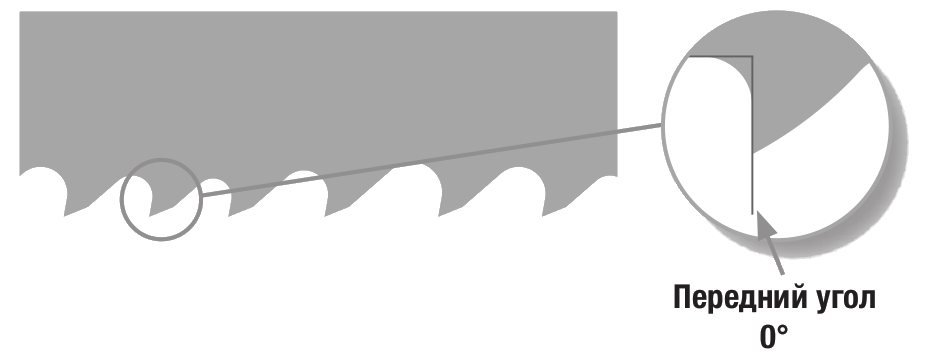
Зубья с переменным шагом и положительным передним углом (VP)
Зубья VP поставляются в исполнениях No. 35VP GUHEMA Bi-Co-lastic и No. 36VP GUHEMA Bi-Co-lastic plus. Переменный шаг с положительным передним углом обеспечивает максимальную производительность резания при длительном сроке службы. Технология резания на высшем уровне.
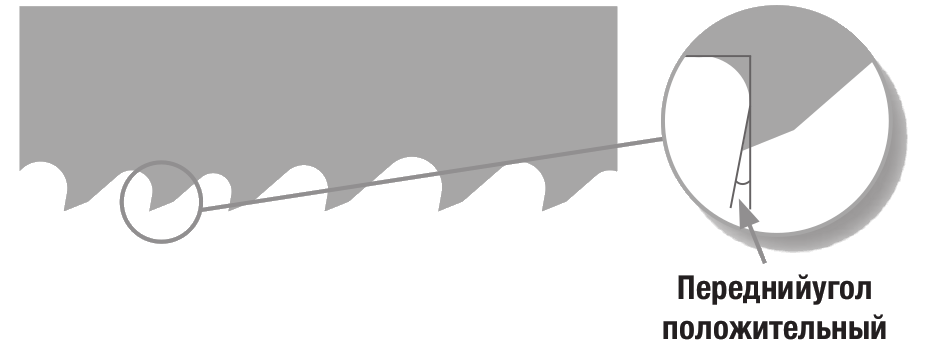
Зубья с переменным шагом и положительным передним углом с усиленной спинкой (VP-D)
Специальная форма зуба с переменным шагом поставляется в исполнениях No. 33VP-D GUHEMA Bi-Co-lastic и No. 34VP-D GUHEMA Bi-Co-lastic.
Форма зуба с особо прочной спинкой разработана специально для резки пакетов, профилей и балок. Положительный передний угол обеспечивает оптимальное образование стружки и, тем самым, чистый рез.
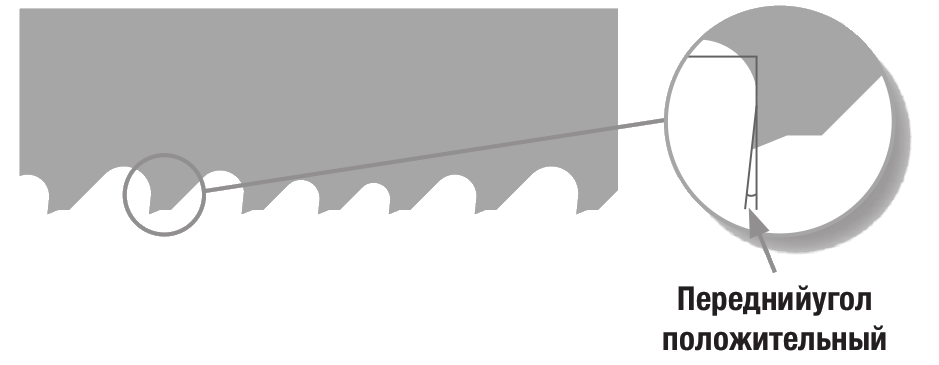
Твердосплавные гранулы
Режущую кромку с твердосплавными гранулами вы получаете в исполнении No. 40 GUHEMA HM-Granulat как сплошную и в исполнении No. 41 GUHEMA HM-Granulat как прерывистую. Такая кромка эффективна там, где обычные зубья пилы не подходят.
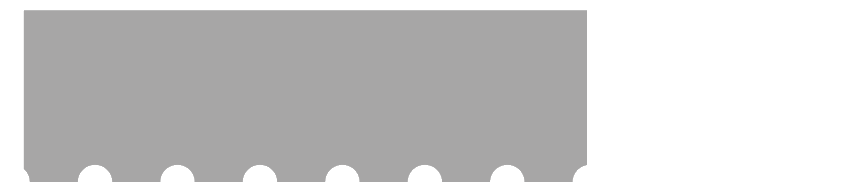
Зубья с положительным передним углом (P-HM)
Зубья с положительным передним углом поставляются в исполнениях No. 44P GUHEMA HM-Zähne и No. 45P GUHEMA HM-Zähne. Эти зубья разработаны как переход к классу твердых сплавов. Ими можно резать абразивные заготовки, а также литые заготовки с пригаром формовочной смеси.
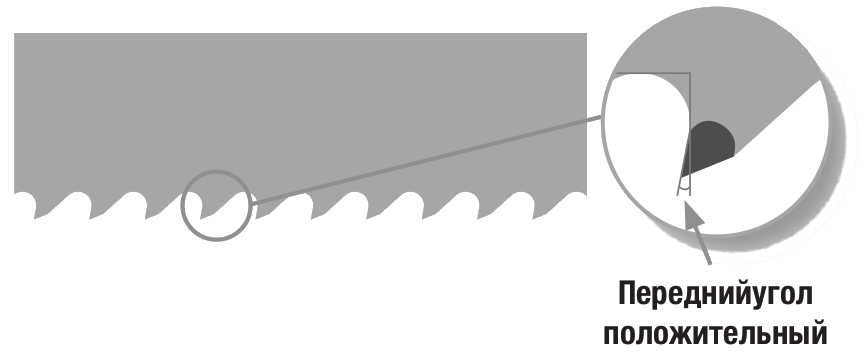
Зубья с переменным шагом и положительным передним углом (VP-HM)
Зубья с переменным шагом и положительным передним углом поставляются в исполнении No. 46VP GUHEMA HM-Zähne. Переменная последовательность зубьев состоит из шлифованных твердосплавных черновых и чистовых зубьев. Эти зубья обеспечивают максимальную скорость резания и максимальную стойкость.
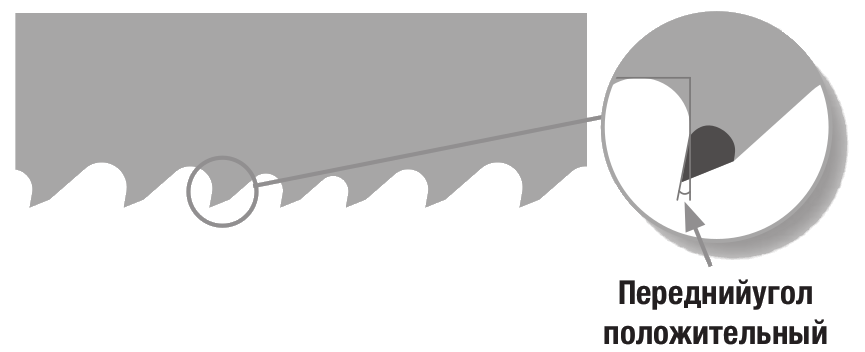
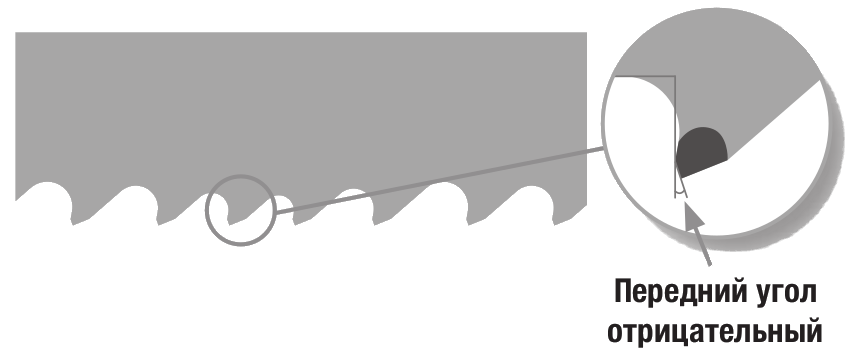
Зубья с переменным шагом и отрицательным передним углом (VN-HM)
Зубья с переменным шагом и отрицательным передним углом поставляются в исполнении No. 47VN GUHEMA HM-Zähne. Твердосплавные зубья с отрицательной заточкой позволяют резать чрезвычайно твердые заготовки. Эта специальная форма зуба применяется, например, для валов с поверхностной закалкой.
Какая ширина ленточной пилы мне нужна?
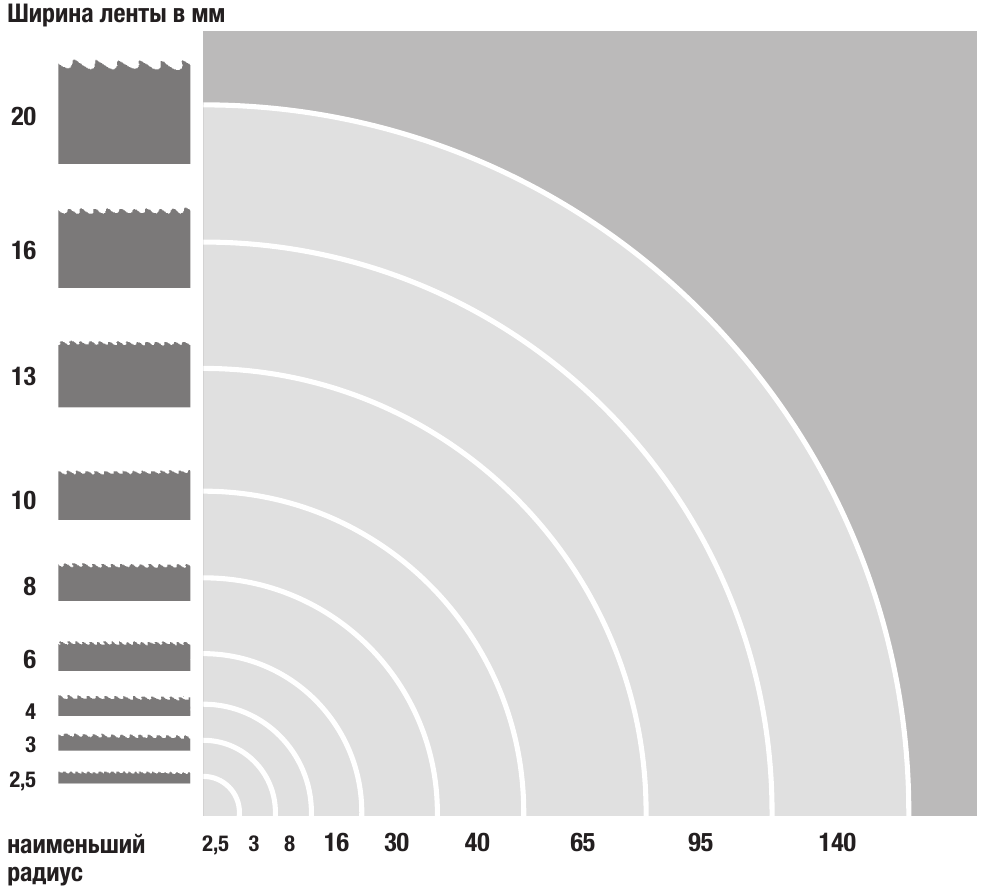
Как правило, следует выбирать максимальную ширину ленты, допустимую для станка. Преимущество — высокая устойчивость ленты при больших усилиях подачи. При фигурной резке ленточными пилами по металлу ширина ленты зависит от наименьшего вырезаемого радиуса. Следующий рисунок наглядно поможет определить ширину полотна.
Как правильно приработать новую ленточную пилу?
При работе с ленточными пилами по металлу GUHEMA рекомендуем соблюдать немногие, но важные правила взаимодействия заготовки, станка и ленточной пилы, чтобы получить оптимальный результат резки:
Приработка биметаллических ленточных пил
Установите рекомендуемую скорость резания и в начальный период уменьшите скорость подачи до 50% от рекомендуемой подачи.
- При больших сечениях сохраняйте этот режим в течение 15 мин.
- При небольших размерах заготовки отрежьте в этом режиме около 300 см2.
При появлении шума от колебаний или вибраций станка уменьшите скорость резания.
После приработки постепенно повышайте скорость подачи до рекомендуемых параметров резания.
Приработка ленточной пилы обеспечивает оптимальное формирование режущих кромок: радиусы скругления кромок сводятся к минимуму, и геометрия зуба формируется оптимально.
Приработка твердосплавных ленточных пил
Для этого установите скорость резания на 75% от рекомендуемой и уменьшите скорость подачи примерно на 50% от рекомендуемой подачи.
- При больших сечениях сохраняйте этот режим в течение 15 мин.
- При небольших размерах заготовки отрежьте в этом режиме около 300 см2.
Обязательно избегайте шума от колебаний или вибраций станка, дополнительно уменьшая скорость резания.
После приработки сначала постепенно повышайте скорость резания до рекомендуемой. Только после этого повышайте скорость подачи до рекомендуемого значения.
Приработка ленточной пилы обеспечивает оптимальное формирование режущих кромок: радиусы скругления кромок сводятся к минимуму, и геометрия зуба формируется оптимально.
Какая скорость резания для какого материала?
| Материалы | Номер материала | Скорость резания [м/мин] | ||
|---|---|---|---|---|
| Исполнение серии 20 | Исполнение серии 30 | Исполнение серии 40 | ||
| Конструкционные стали | ||||
| ST 27 | 1.0037 | 40-60 | 50-90 | 90-110 |
| ST 52 | 1.0570 | 30-50 | 60-80 | 80-100 |
| Цементуемые стали | ||||
| C 10 | 1.0301 | 40-60 | 60-100 | 80-120 |
| 21 NiCrMo 2 | 1.6523 | 30-50 | 40-60 | 55-85 |
| 20 CrMo 5 | 1.7246 | 30-40 | 50-60 | 70-100 |
| 16 MnCr 5 | 1.7131 | 30-40 | 40-60 | 70-90 |
| Азотируемые стали | ||||
| 34 CrAlNi 7 | 1.8550 | 20-40 | 30-50 | |
| Автоматные стали | ||||
| 9 S 20 | 1.0711 | 50-70 | 80-110 | 100-150 |
| Улучшаемые стали | ||||
| C 45 | 1.0503 | 40-60 | 50-80 | 80-110 |
| 42 CrMo 4 | 1.7225 | 30-40 | 40-60 | 50-80 |
| 34 CrNiMo 6 | 1.6582 | 30-40 | 40-60 | 50-80 |
| Шарикоподшипниковые стали | ||||
| 100 Cr 6 | 1.3505 | 20-30 | 40-60 | 70-90 |
| Пружинные стали | ||||
| 50 CrV 4 | 1.8159 | 30-40 | 40-60 | 50-80 |
| Нелегированные инструментальные стали | ||||
| C 80 W 1 | 1.1525 | 30-40 | 40-60 | 50-80 |
| Легированные инструментальные стали | ||||
| X 210 Cr 12 | 1.2080 | 20-40 | 30-50 | |
| X 155 CrVMo 12 1 | 1.2379 | 20-30 | 20-40 | 40-50 |
| 90 MnCrV 8 | 1.2842 | 20-30 | 20-40 | 50-60 |
| Быстрорежущие стали | ||||
| S 6-5-2 | 1.3343 | 30-50 | 30-50 | |
| S 18-0-1 | 1.3355 | 30-50 | 30-50 | |
| S 3-3-2 | 1.3333 | 30-50 | 50-60 | |
| S 2-10-1-8 | 1.3247 | 25-40 | 40-50 | |
| S 10-4-3-10 | 1.3207 | 25-40 | 40-50 | |
| Жаропрочные стали | ||||
| X 12 CrCoNi 21 20 | 1.4971 | 15-25 | 30-40 | |
| X 20 CrMoWV 12 1 | 1.4935 | 30-40 | 40-50 | |
| Жаростойкие стали | ||||
| X 15 CrNiSi 25 20 | 1.4841 | 15-25 | 30-40 | |
| X 12 NiCrSi 36 16 | 1.4864 | 15-25 | 30-40 | |
| Коррозионно- и кислотостойкие стали | ||||
| X 5 CrNi 18 9 | 1.4301 | 20-40 | 30-50 | |
| X 10 CrNiMoTi 18 10 | 1.4571 | 20-40 | 30-50 | |
| X 20 Cr 13 | 1.4021 | 20-40 | 30-50 | |
| Улучшенные стали | ||||
| 1000 - 1200 N/mm2 | 20-40 | 30-50 | ||
| 1200 - 1400 N/mm2 | 20-40 | 30-50 | ||
| 1400 - 1600 N/mm2 | 15-25 | 25-35 | ||
| Стальное литье | ||||
| GS 38 | 1.0420 | 30-40 | 40-70 | 70-90 |
| GS 60 | 1.0558 | 30-40 | 40-60 | 70-90 |
| Чугун | ||||
| GG 30 | 0.6030 | 30-40 | 40-60 | 50-80 |
| GGG 50 | 0.7050 | 25-35 | 30-50 | 50-70 |
| Алюминиевый сплав | ||||
| Al Mg 3 | 3.3535 | 70-110 | ||
| Al Mg 4,5 Mn | 3.3547 | 70-110 | ||
| Оловянная бронза | ||||
| CuSn 6 | 2.1020 | 70-110 | ||
| Алюминиевая бронза | ||||
| CuAl 8 | 2.0920 | 40-70 | ||