Машинные ножовочные полотна Рекомендации
Мы поставляем вам машинное ножовочное полотно, которое обеспечит оптимальный результат резки!
На что обратить внимание при работе с машинными ножовочными полотнами?
При работе с машинными ножовочными полотнами GUHEMA рекомендуем соблюдать немногие, но важные правила взаимодействия заготовки и полотна, чтобы получить оптимальный результат резки:
- Никогда не начинайте пиление с угла.
- Всегда пилите с охлаждением.
- Зажимайте заготовку прочно и без возможности проворота.
- Новое машинное ножовочное полотно нужно приработать. В начальный период уменьшите усилие резания примерно на 50%.
- Удалите с заготовки возможные минеральные остатки.
- Периодически проверяйте натяжение полотна.
- Своевременно меняйте полотно! Лучший признак: заметное увеличение времени резки.
- Проводите техническое обслуживание пилы по металлу в соответствии с указаниями производителя.
- Подбирайте усилие резания, скорость резания и число зубьев в соответствии с заготовкой. Ориентиром служат следующая диаграмма и таблица.
- При использовании зуба с положительным передним углом и полотен Future начинайте примерно с 50% от обычного усилия. Когда полотно работает в материале на всю ширину, усилие нужно постепенно повышать, не допуская гудения при пилении.
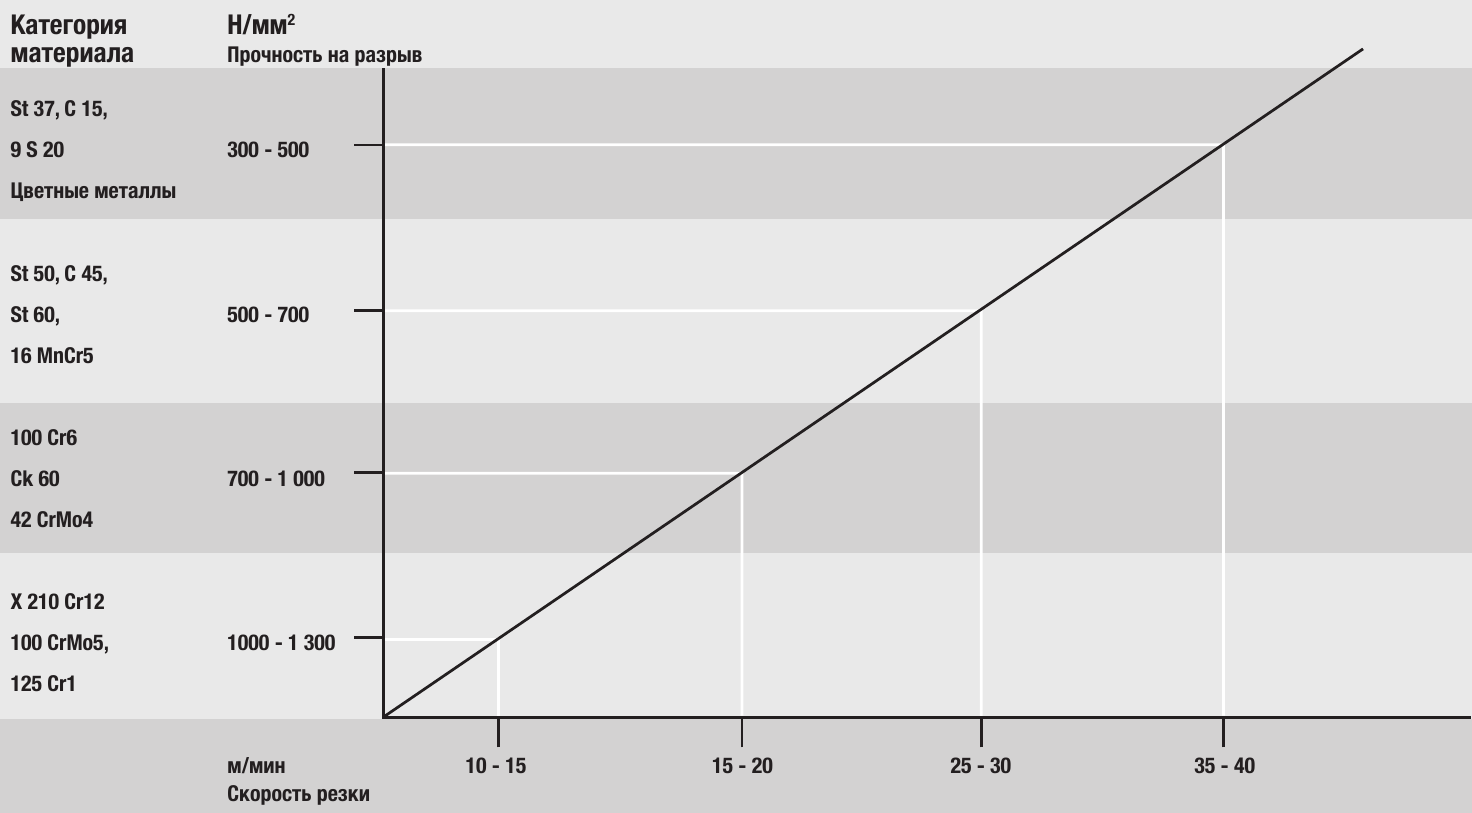
Практическое правило:
Скорость резания÷ (2 × Длина хода (м))= Число ходов/мин
Какое число зубьев, давление резания и число ходов для какого материала?
Рекомендуемые режимы резания для сплошного материала в нормализованном состоянии для машинных ножовочных полотен GUHEMA при длине хода 200 мм.
Для труб и профилей уменьшайте усилие резания в соответствии с толщиной стенки.
| Материал | TPI при размерах материала | Скорость резания | Полотно / | |||||||
|---|---|---|---|---|---|---|---|---|---|---|
| Обозначение | до | свыше | Усилие резания | в зависимости от толщины материала | Исполнение | Форма зуба | ||||
| 30 мм | 50 мм | 100 мм | 200 мм | 200 мм | Ходов/мин | м/мин | ||||
| Нелег. стали/конструкционные стали – Цементуемые стали, напр. | ||||||||||
| St37-C10-C15 | 10-8 | 8-6 | 6-4 | 4-3 | 2-1,5 | низкое | 60-100 | 24-40 | Super HSS | нормальный |
| St50-St60 | 10-8 | 8-6 | 6-4 | 4-3 | 2-1,5 | до среднего | 60-100 | 24-40 | Super HSS | нормальный |
| Улучшаемые стали, напр. | ||||||||||
| C35-C45-C60 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 55-80 | 22-32 | Super HSS | нормальный |
| CK45-40MN4 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 55-80 | 22-32 | Super HSS | нормальный |
| 34CrNiMo6-42CrMo4 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 45-50 | 18-20 | Super HSS | нормальный |
| Лег. инструментальные стали, напр. | ||||||||||
| 125Cr1-115CrV3-100CrMo5 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 40-60 | 25-40 | Super HSS | нормальный |
| X210Cr12 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 25-40 | 10-16 | Super HSS | нормальный |
| Быстрорежущие стали, напр. | ||||||||||
| ABC III-DMo 5 | 10-8 | 8-6 | 6-4 | 4-3 | 2 | среднее | 25-40 | 10-16 | Super HSS | нормальный |
| EMo 5 V 3-B18 | 14-10 | 8-6 | 6-4 | 4-3 | 2 | и выше | 25-35 | 10-14 | Brillant | нормальный |
| Нержавеющие стали, напр. | ||||||||||
| V2A-V4A | 14-10 | 8-6 | 6-4 | 4-3 | 2 | Особые условия | 25-37 | 10-15 | Brillant | положительный |
| Специальные сплавы, напр. | ||||||||||
| Хастеллой, инконель | 10-8 | 8-6 | 6-4 | 4-3 | 2 | Особые условия | 20-25 | 10-16 | Brillant | положительный |
| Нимоник, титан | 10-8 | 8-6 | 6-4 | 4-3 | 2 | Особые условия | 10-13 | 4-5 | Brillant | положительный |
| AMPCO 18-20 | 10-8 | 8-6 | 6-4 | 4-3 | 2 | среднее | 45-50 | 18-20 | Brillant | нормальный |
| AMPCO 21-26 | 10-8 | 8-6 | 6-4 | 4-3 | 2 | среднее | 40-45 | 16-18 | Brillant | нормальный |
| Стальное литье | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 50-70 | 20-28 | Super HSS | нормальный |
| Чугун | 14-10 | 8-6 | 6-4 | 4-3 | 2 | среднее | 50-70 | 20-28 | Super HSS | нормальный |
| Специальные бронзы | 10-8 | 8-6 | 6-4 | 4-3 | 2 | среднее–высокое | 50-62 | 20-25 | Brillant | нормальный |
| Цветные металлы | ||||||||||
| Алюминий, бронза, латунь | 8 | 6 | 4 | 3 | 2 | низкое | 80-120 | 32-48 | Super HSS | нормальный |
Для какой толщины материала подходят полотна GUHEMA Future?
| TPI | Описание |
|---|---|
| 8/10 | Толщина материала от 8-30 мм |
| 6/8 | Толщина материала от 20-50 мм |
| 4/6 | Толщина материала от 50-100 мм |
| 3/4 | Толщина материала от 70-150 мм |
| 2/3 | Толщина материала свыше 150 мм |
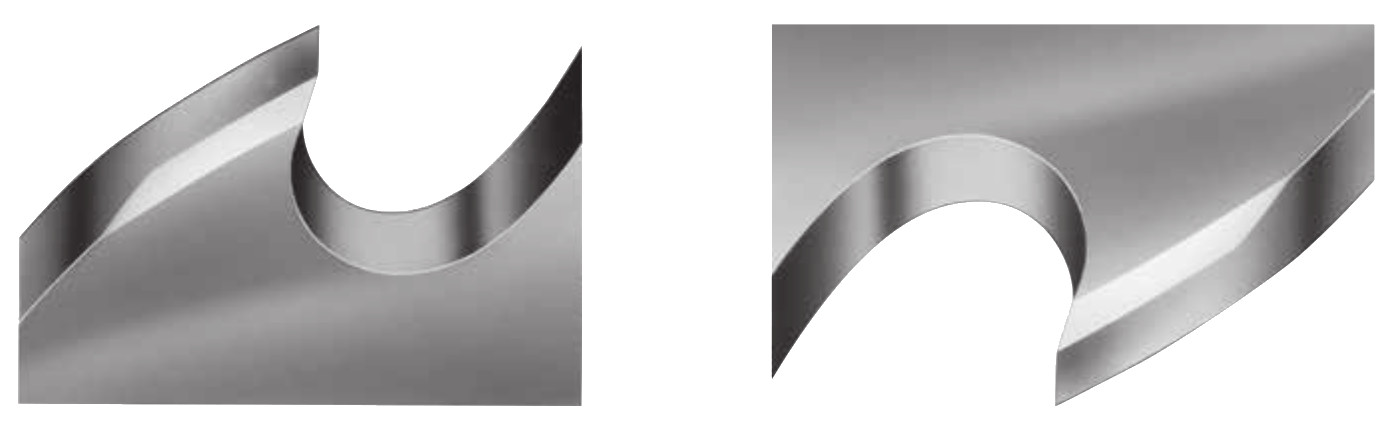
Что даёт боковая фаска при крупном зубе?
Используйте преимущество нашей боковой фаски — вы получите максимально чистый рез. Фаска предотвращает преждевременное выкрашивание зубьев, а благодаря легкому завиванию стружки снижается нагрузка на полотно и станок → полотно и станок служат дольше.
Боковую фаску по запросу выполним для полотен с шагом до 6 TPI. Обращайтесь к нам!
Каковы причины типичных проблем при резке?
Почему ломаются зубья?
Возможные причины:
- Выбрано слишком малое число зубьев. Одновременно в зацеплении должны находиться не менее 3 зубьев, в том числе при резке труб и профилей.
- Пиление начато с угла.
- Неправильный зажим заготовки.
Почему ломается полотно?
Возможные причины:
- Пропил сжался и заклинил полотно.
- Неправильное натяжение полотна.
- Выбран слишком крупный для заготовки зуб.
- Слишком высокое усилие резания.
- Изношенные направляющие подшипники в станке.
Почему зубья преждевременно тупятся?
Возможные причины:
- Выбран слишком мелкий зуб.
- Выбрана слишком высокая для заготовки скорость резания.
- Слишком высокое усилие (повышенная нагрузка на зубья) или слишком низкое усилие (зубья трутся о заготовку вместо того, чтобы снимать стружку).
- Недостаточное или неправильно направленное охлаждение полотна.
- Выбрано неподходящее исполнение полотна.
- Полотно не поднимается при обратном ходе.
Почему рез уводит в сторону?
Возможные причины:
- Неправильное натяжение полотна.
- Недостаточный зажим заготовки.
- Слишком высокое усилие резания.
- Изношенные направляющие подшипники в станке.
Не нашли ответа?
Тогда поговорите с экспертом! Обратитесь к нашим консультантам по применению по телефону+49 (0) 2191 88 67-20.